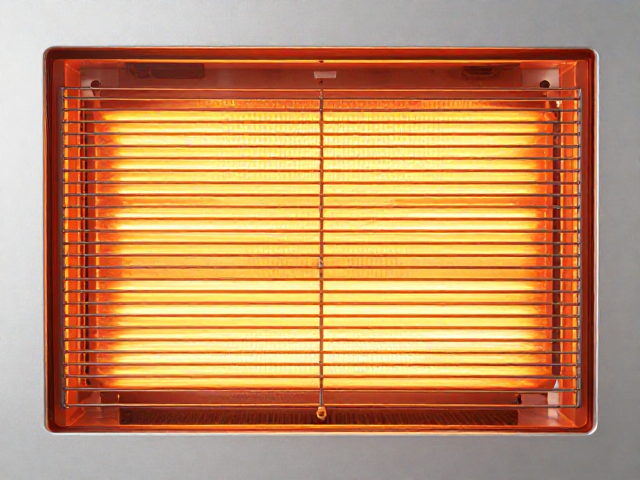
红外加热灯干燥脱水的核心原理与热辐射特性
红外加热技术利用电磁波在物体内部的穿透与共振效应,直接作用于物料分子,激发其振动从而产生热量。与传统对流干燥通过空气介质传递热量不同,红外辐射能显著减少热能在传输过程中的散失,使得能量密度更加集中。这种非接触式的加热方式,不仅避免了加热元件与物料之间的直接接触污染,还能根据物料的吸收光谱特性,选择特定波长的红外源,实现按需供能。
在脱水过程中,水分以液态或结合态存在于物料中,红外辐射能够优先加热含有极性分子的水分子,加速其从物料内部向表面迁移。通过精确调控红外灯的发射功率和波长分布,可以控制物料表面的温度梯度,防止因表面硬化导致的内部水分滞留现象。这种基于分子共振的加热机制,为处理高水分、热敏性物料提供了高效且均匀的物理路径,确保了干燥过程的稳定性与可重复性。
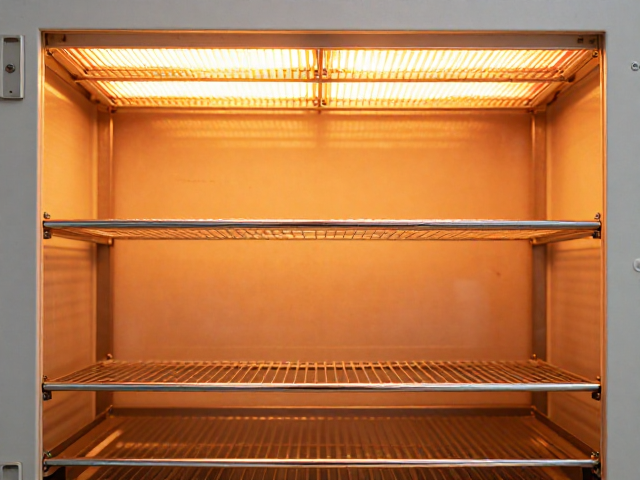
精准温湿度控制在干燥工艺中的关键作用
环境温湿度的协同管理是决定红外干燥效率的核心变量。高湿度环境会降低物料表面的水分蒸发驱动力,导致干燥速率下降;而过低的湿度则可能引起物料表面开裂或变形。通过引入高精度的温湿度传感器实时监测干燥室内部状态,并联动红外加热系统进行动态调整,能够维持在一个相对恒定的微环境。这种闭环控制策略确保了物料在脱水过程中始终处于最佳的热力学平衡状态。
在实际应用中,温湿度传感器需具备高响应速度和长期稳定性,以应对红外加热过程中局部温度波动带来的影响。控制系统根据预设的干燥曲线,实时计算当前环境参数与目标参数的偏差,进而调节红外灯的输出功率或辅助通风系统的风量。这种精细化调控不仅避免了因环境波动导致的干燥不均,还有效降低了能耗。通过数据记录与分析,可以不断优化干燥工艺参数,提升产品的一致性和质量合格率。
高效节能的技术实现路径与能效优化
红外加热干燥的节能优势主要体现在热效率的提升和余热回收两个方面。由于红外辐射直接加热物料,减少了加热空气所需的大量能量消耗,理论热效率可达70%以上,远高于传统热风干燥。此外,红外加热设备启动迅速,无预热过程,可根据生产需求即时启停,避免了待机能耗。通过优化红外灯阵列的布局,确保辐射能量均匀覆盖物料表面,减少无效辐射造成的能量浪费,进一步提升了整体能效。
在实际工程案例中,某食品加工企业引入红外干燥技术后,通过优化红外灯间距和功率密度,结合余热回收系统,将干燥能耗降低了约30%。余热回收装置从排风中提取热能,用于预热进入干燥室的空气,进一步降低了系统总能耗。此外,采用智能控制系统根据物料含水率动态调整加热强度,避免了过度干燥造成的能源浪费。这些技术手段的综合应用,使得红外干燥在大规模工业生产中展现出显著的经济效益和环境友好特性。
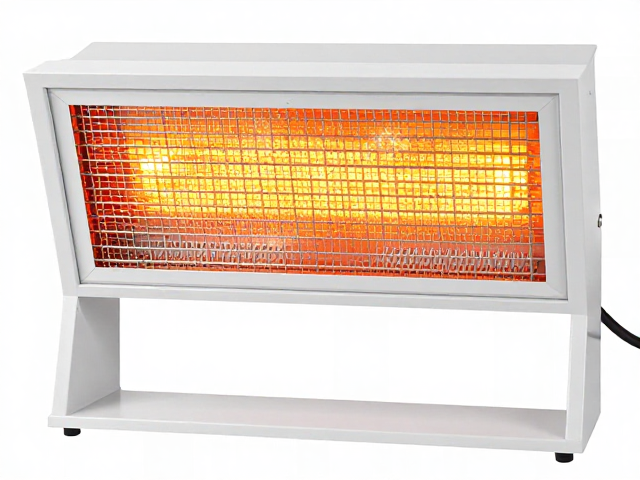
典型应用场景与工艺参数适配
在农产品加工领域,红外干燥技术广泛应用于蔬菜脱水、水果片干燥及谷物烘干等过程。以胡萝卜片干燥为例,通过设定红外波长在3-5微米波段,配合40-60摄氏度的环境温度和40%-50%的相对湿度,可在较短时间内获得色泽鲜艳、复水性好的成品。红外辐射能够保留农产品中的挥发性风味物质和营养成分,同时有效抑制微生物生长,延长产品保质期。工艺参数的设定需根据物料种类、初始含水率及目标终含水率进行精确计算,以确保最佳干燥效果。
在医药中间体干燥中,红外加热技术常用于热敏性药物的脱水处理。由于药物成分对温度敏感,需采用低温红外辐射配合高精度温湿度控制,防止有效成分分解。通过选择近红外波段,利用药物分子对特定波长红外线的吸收特性,实现选择性加热。干燥过程中,实时监测物料表面温度和内部含水率,确保干燥过程温和且均匀。这种高可控性的干燥工艺,有助于提高药品纯度和稳定性,满足制药行业的严格标准。